Stellen Sie sich folgendes vor: Ein Vision System liefert verrauschte, kontrastarme Bilder. Die Kamera wird getauscht, die Beleuchtung neu justiert, die Software nachkalibriert und trotzdem bleibt das Ergebnis unbefriedigend. In vielen Fällen liegt die Ursache nicht bei der Kamera oder Optik, sondern in einer Entscheidung, die viel früher im Systemdesign gefallen ist: der Wahl der Laserwellenlänge. Rot, Grün oder Blau erscheinen auf den ersten Blick als reine Geschmacksfrage. Physikalisch betrachtet entscheidet die Wellenlänge jedoch darüber, ob eine Applikation zuverlässig funktioniert, oder eben nicht.
Warum die Wellenlänge wichtig ist
Jede Wellenlänge trifft anders auf Material. Absorption, Transmission und Reflexion sind dabei materialabhängig. Ein und dieselbe Oberfläche kann rotes Licht schlucken und grünes Licht reflektieren oder umgekehrt. Hinzu kommt der Speckle-Effekt, der bei kohärentem Laserlicht durch Interferenz an rauen Oberflächen entsteht. Speckle ist wellenlängenabhängig und wirkt sich direkt auf die Genauigkeit von Triangulationssensoren und 3D-Messsystemen aus. Auch Kamerasensoren reagieren nicht gleichmäßig über das Spektrum. Ihre Quanteneffizienz variiert je nach Sensortyp und Wellenlängenbereich. Die Wahl der Wellenlänge ist damit keine Nebenentscheidung, sondern eine der ersten wichtigen Weichenstellungen im Systemdesign.
Rot: der etablierte Standard
Rotes Laserlicht ist in der Bildverarbeitung am weitesten verbreitet. Rote Laserdioden sind kostengünstig, langlebig und in nahezu jeder Leistungsklasse verfügbar. Auch auf Kameraseite ist die Sensorunterstützung für den roten Wellenlängenbereich ausgereift. Die Eignung von rotem Licht hängt jedoch stark von der Oberfläche, der Beleuchtungsgeometrie und dem verwendeten Kamerasensor ab. Die Ausprägung von Speckle-Effekten lässt sich nicht allein aus der Farbe des Lasers ableiten, sondern ist im Zusammenspiel von Laser, Werkstück und optischem Aufbau zu bewertet. Auf dunklen oder rötlich schimmernden Oberflächen sinkt zudem der nutzbare Kontrast. Für allgemeine Triangulationsaufgaben und Standardinspektionen an hellen, diffus reflektierenden Materialien ist Rot aber dennoch meist die wirtschaftlichste und robuste Wahl.
Grün: Kontrast auf schwierigen Oberflächen
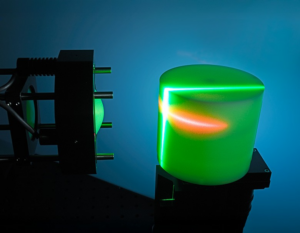
Grünes Licht liegt näher an der Empfindlichkeitsspitze vieler monochromer Kamerasensoren und des menschlichen Auges, d.h. auf dunklen, glänzenden oder schwarzen Oberflächen (Reifen, Carbonbauteilen, Elektronikkomponenten…) liefert Grün oft deutlich bessere Kontraste als Rot. Wo rotes Licht buchstäblich verschluckt wird, bleibt die grüne Laserlinie sichtbar und auswertbar. Aus diesem Grund ist Grün bei kritischen 3D-Anwendungen und anspruchsvollen Oberflächenprüfungen häufig die erste Wahl. Das gilt insbesondere dann, wenn Materialvielfalt oder geringe Remission die Applikation erschweren.
Blau: Präzision für feine Strukturen
Blaues Laserlicht hat die kürzeste Wellenlänge der drei Standardbereiche. Dadurch kann sich die Abbildung feiner Strukturen und Kanten in bestimmten optischen Aufbauten präziser auslegen lassen. Der Speckle-Effekt hängt jedoch nicht alleine von der Wellenlänge ab, sondern auch von der Oberflächenbeschaffenheit, der Kohärenz des Lasers sowie der Geometrie von Beleuchtung und Beobachtung. Deshalb muss die tatsächliche Eignung in der konkreten Applikation bewertet werden. Das Ergebnis kann eine schärfere und präzisere Abbildung von Kanten und feinen Strukturen sein. Blau spielt seine Stärken vor allem bei hochauflösenden 3D-Anwendungen sowie bei transparenten oder stark reflektierenden Materialien (Glas, Folien, Halbleiterbauteilen…) aus. In diesen Bereichen stoßen rote und grüne Laserlinien – je nach Material und Geometrie – schneller an ihre Grenzen.
Nicht jede Anwendung ist vorab bekannt
Die Theorie liefert klare Empfehlungen, der Systemalltag sieht aber oft anders aus. Systemintegratoren entwickeln Lösungen für wechselnde Materialien, unbekannte Oberflächenbeschaffenheiten oder Kundenanforderungen, die sich erst im Laufe eines Projekts konkretisieren. Wer sich in der Designphase auf eine einzige Wellenlänge festlegt, riskiert im schlechtesten Fall eine komplette Neuentwicklung, sobald sich die Applikation ändert. Hier braucht es daher nicht immer die theoretisch perfekte Wellenlänge, sondern auch Flexibilität in der Umsetzung. Entscheidend ist, die Beleuchtung an die tatsächliche Oberfläche, Kamera und die Messaufgabe anpassen zu können.
Laser-Modul für gesamten Wellenlängenbereich
Genau an diesem Punkt setzt der ZM18-Vision von Z-Laser an. Das Lasermodul für die Bildverarbeitung deckt einen Wellenlängenbereich von 405 bis 830nm ab. Zur Verfügung stehen u.a. Varianten mit 405, 450, 520, 640, 660, 685, 785 und 830nm. Ob Rot, Grün oder Blau: Die Entscheidung für eine Wellenlänge muss somit nicht länger unabhängig von der konkreten Applikation am Anfang einer Entwicklung fallen, sondern kann sich an der tatsächlichen Oberfläche, dem eingesetzten Kamerasensor und der gewünschten Messgenauigkeit orientieren. Möglich macht das die kompakte Bauform im ZM18-Gehäuse. Sie ermöglicht die nahtlose Integration in bestehende OEM-Systeme, ohne dass die Mechanik angepasst werden muss. Mit einer optischen Ausgangsleistung von bis zu 170mW, der Schutzart IP67 sowie wahlweise manuell fokussierbarer oder fest fokussierter Optik ist das Lasermodul optimal für den Einsatz in der Bildverarbeitung, an Triangulationssensoren sowie der 3D-Messtechnik ausgelegt.