Ein Prozentpunkt zusätzlicher Wirkungsgrad kann nach einer Daumenregel bis zu zwei Prozent mehr Reichweite ermöglichen. Niedrigviskose Schmierstoffe senken Schlepp- und Planschverluste, verringern jedoch die Schmierfilmdicke. Je nach Last, Geschwindigkeit und Temperatur arbeiten Zahnflankenkontakte also häufig im Bereich der Mischreibung. Dort beeinflussen Rauheitskontakte Reibung, Verschleiß und Einlaufverhalten.
In dem Projekt Optigens verantworten Mahr und OptoSurf Messtechnik, Phasenraummodell und KI-Infrastruktur. Das WZL der RWTH Aachen entwickelt Modellprüfkörper und führt Materialuntersuchungen durch. Otec erzeugt definierte Finishzustände. Oerlikon Balzers beschichtet und tribotestet die Proben. GKN fertigt anwendungsnahe Prüfkörper und validiert die Modelle in Prüfstandsläufen. Gemeinsam bildet der Verbund die Kette von der Oberflächenherstellung über das Netztraining bis zur Funktionsbewertung ab.
Mehr als Ra und Rz
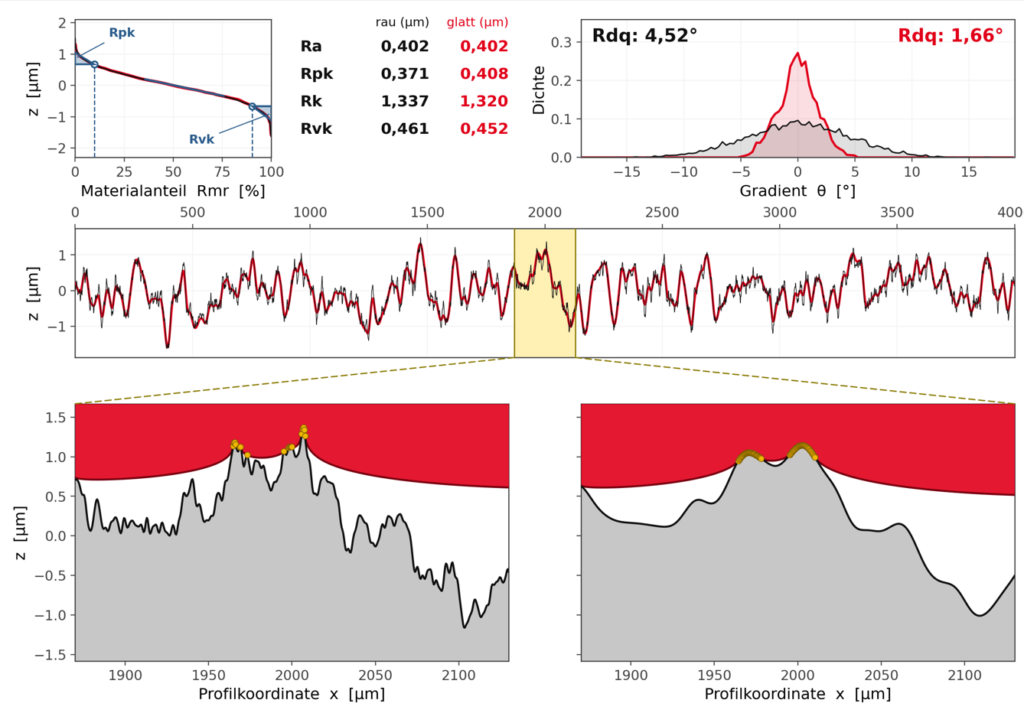
Oberflächenrauheit ist das statistische Abbild von Werkzeugschneide, Bearbeitungsbedingungen und Prozessschwankungen. Eine einzelne Kenngröße kann diese Struktur kaum erfassen. Technische Auslegungsnormen greifen von der Vielzahl verfügbarer Oberflächenparameter nur wenige auf, weil viele Spezifikationen auf älteren Modellen beruhen. In der Konstruktion dominieren Ra, Rz, Rmr und die Rk-Familie. Diese Kenngrößen werden aus dem Höhenprofil oder der Materialanteilkurve abgeleitet. Für den Rauheitskontakt reicht die Höheninformation jedoch nicht aus. Sie bestimmt nur, welche Bereiche zuerst in Kontakt kommen. Der Kontaktdruck hängt aber wesentlich von Steigungen und Krümmungen ab. Bild 1 zeigt zwei Profile mit identischem Ra=0,402µm. Auch Rpk, Rk und Rvk unterscheiden sich nur geringfügig. Dennoch weichen die mittleren Profilsteigungen mit Rdq=4,52° und 1,66° deutlich voneinander ab. Die Kontaktsimulation zeigt kleinere Kontaktbereiche bei den steileren und breitere tragenden Zonen bei der flacheren Struktur. Klassische Höhenkennwerte bewerten kontaktmechanisch verschiedene Oberflächen damit nahezu gleich. Steigungen und Krümmungen sind allerdings industriell schwer zuverlässig zu erfassen. Sie werden aus Topografiedaten numerisch abgeleitet. Dabei wird Messrauschen verstärkt und das Ergebnis hängt stark von individuellen Geräteeigenschaften ab. Die winkelaufgelöste Streulichtmessung nach VDA 2009 erfasst die Neigungsverteilung dagegen direkt, schnell und ohne numerische Ableitung. OptoMedias ultrakompaktes Mini SFF bringt zuverlässige, schnelle Glasfaserverbindungen in Industriekameras der nächsten Generation. ‣ weiterlesen
Fiber Mini SFF für GigE Vision
Steigungen direkt optisch messen
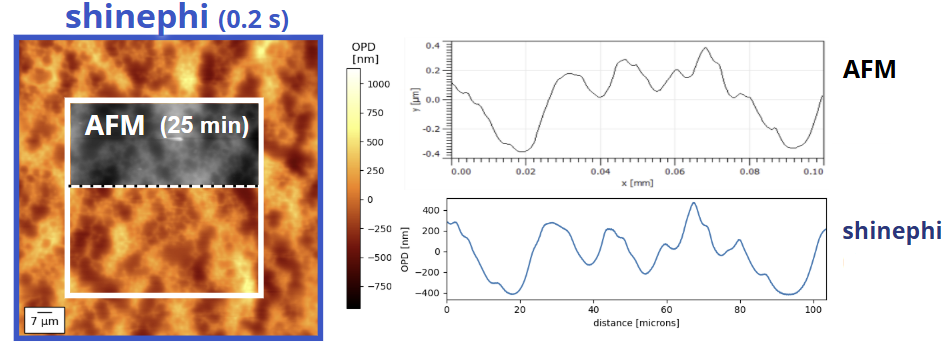
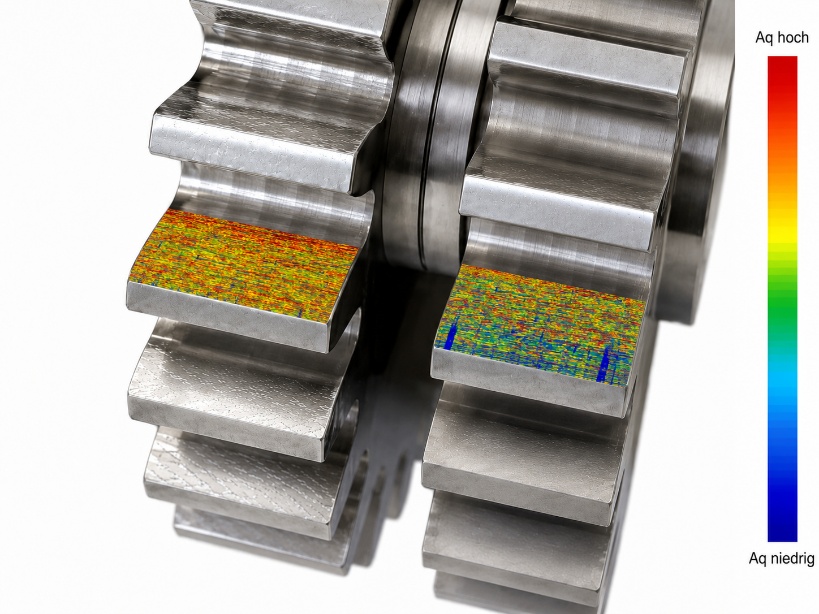
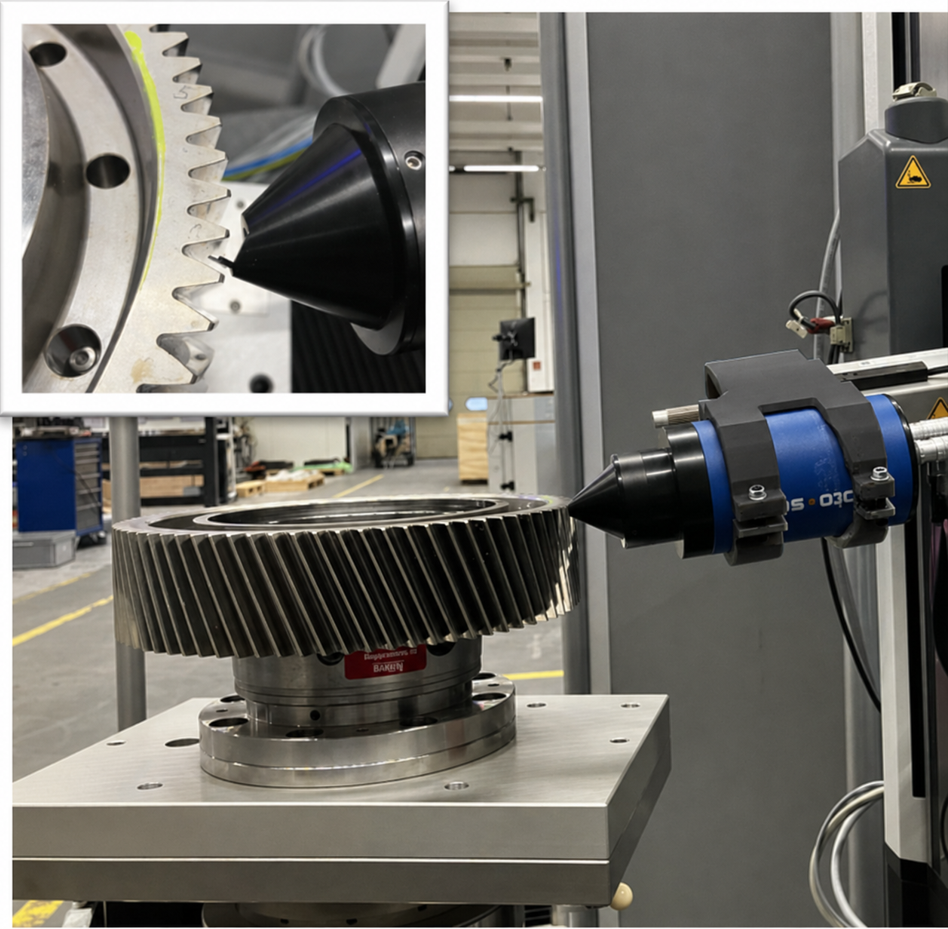
Die physikalische Grundlage von Optigens bildet das Phasenraummodell. Jeder Oberflächenpunkt wird darin durch Höhe und lokale Steigung beschrieben. Ihre gemeinsame Verteilung bildet einen topografischen Phasenraum, in dem verschiedene Oberflächenzustände als charakteristische Verteilungen erscheinen. Die konfokale Mikroskopie liefert hochaufgelöste Topografiedaten zu Höhen, Steigungen und spektralen Eigenschaften. Die winkelaufgelöste Streulichtmessung erfasst dieselben Oberflächen komplementär. Sie misst lokale Neigungen robust und mit hoher Geschwindigkeit. Genau diese Kombination ist für das Training entscheidend. Das Netz lernt nicht aus beliebigen Bildern, sondern aus hochwertigen, physikalisch zueinander passenden Messdaten. Bild 2 zeigt die flächenhafte Kartierung. Aus lokalen Streulichtmessungen entsteht eine ortsaufgelöste Aq-Karte. Aq entspricht dem optischen Rdq und macht so funktional unterschiedliche Bereiche sichtbar.
Von der Messkarte zur Funktionsprognose
Für das Netztraining werden Streulichtdaten mit konfokalen Topografiemessungen, Prozessparametern, Materialdaten und tribologischen Prüfergebnissen verknüpft. Die konfokale Mikroskopie liefert die hochaufgelöste Höhen-Referenz, die ARS-Technologie (Angular-Resolved-Scatterometry) die schnelle Messinformation für die Flankenwinkel und die Fläche. Das Physics-informed Neural Network verbindet beide Datenwelten mit dem Phasenraummodell. Es lernt physikalisch sinnvolle Beziehungen zwischen Fertigungsprozess, Oberflächenzustand, Beschichtung und tribologischem Verhalten. So wird aus dem schnellen Streulichtsystem ein funktionales Oberflächenmessgerät. Es erkennt nicht nur Unterschiede, sondern bewertet, wie sich Zahnflanken unter definierten Betriebsbedingungen verhalten. Die gewonnenen Zusammenhänge fließen in die Prozessführung zurück. Aus der klassischen Rauheitsprüfung entsteht so ein Werkzeug, mit dem sich Zahnflanken funktional auslegen, Fertigungsprozesse optimieren und Oberflächen hinsichtlich Reibung und Lebensdauer bewerten lassen.