Hersteller von Spritzgussteilen für die Medizintechnik stehen vor einem Konflikt. Einerseits drängen immer komplexere Produkte in immer kürzeren Zyklen auf den Markt. Andererseits verlangt die EU Medizinprodukteverordnung MDR (EU 2017/745) umfangreiche Validierungsschritte, lückenlose Dokumentation und Rückverfolgbarkeit. Für den US-Markt gilt die FDA-Qualitätsvorschrift 21 CFR Part 820: Sie trägt seit Februar den Namen Quality Management System Regulation (QMSR) und verweist direkt auf die ISO 13485, das heißt mehr Merkmale an mehr Werkstücken müssen in kürzerer Zeit geprüft werden.
Röntgen-Computertomografie werde bislang laut Dipl.-Ing. (FH) Tristan Schubert, Leiter technischer Vertrieb Werth Messtechnik, im Markt häufig als reine Inspektionslösung eingesetzt, etwa zur Erkennung von Lunkern, Graten oder fehlenden Komponenten einer Baugruppe. Für die Prozessüberwachung greife das zu kurz: Erst quantitative Messwerte machen Trends sichtbar, bevor Werkstücke die Toleranz verlassen. Der Unterschied liegt dabei im Gerätekonzept. Ein KMG mit CT besitzt hochgenaue Achsen und ein eingemessenes Koordinatensystem: Alle Achsfehler sind eingemessen und bekannt und werden korrigiert. Der Maßstab des rekonstruierten Volumens liegt deshalb ohne nachträgliche Skalierung fest, die Rekonstruktion ist unmittelbar nach der letzten Projektion abgeschlossen, und die Messung ist rückführbar. Inspektions-CTs bestimmen die Aufnahmegeometrie dagegen nachträglich aus dem Bilderstapel und benötigen einen zusätzlichen Post-Processing-Schritt. „Zudem muss der Maßstab dort oft erst über das Messen kalibrierter Maßstäbe bestimmt werden: Erst mit dieser Skalierung erhält das rekonstruierte Volumen seine Maßverkörperung“, so Schubert und ergänzt: „Ein Mess-CT kann immer auch inspizieren, ein Inspektions-CT nicht unbedingt messen.“
Geschlossene Messkette für MDR und FDA
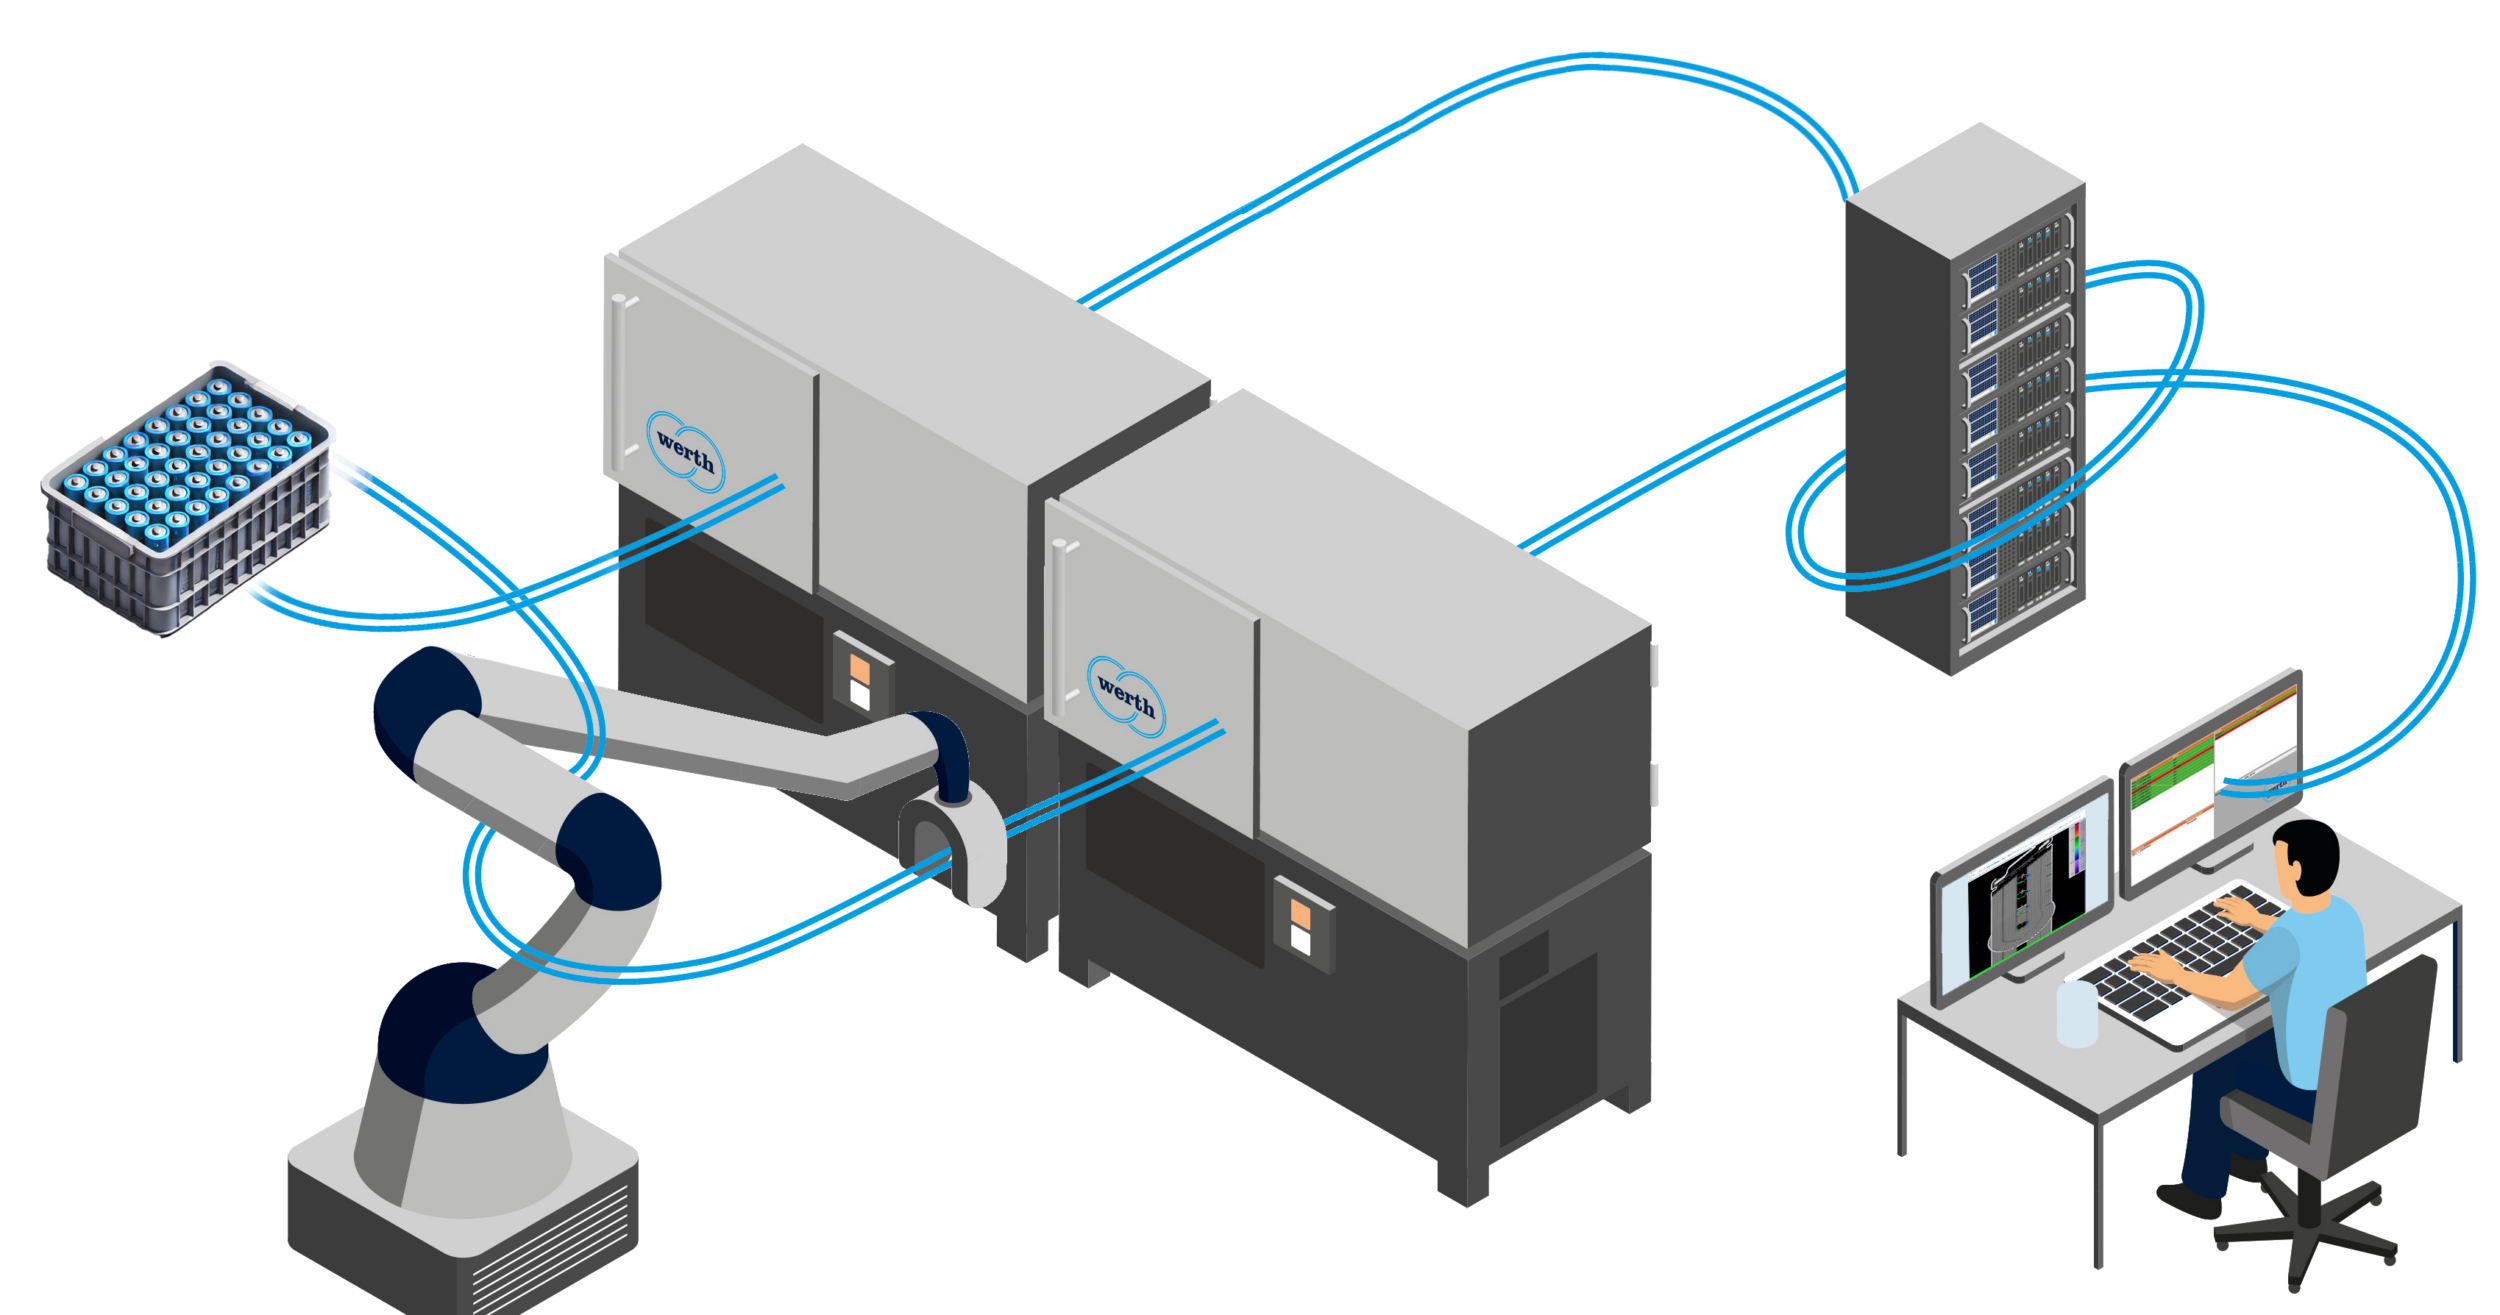
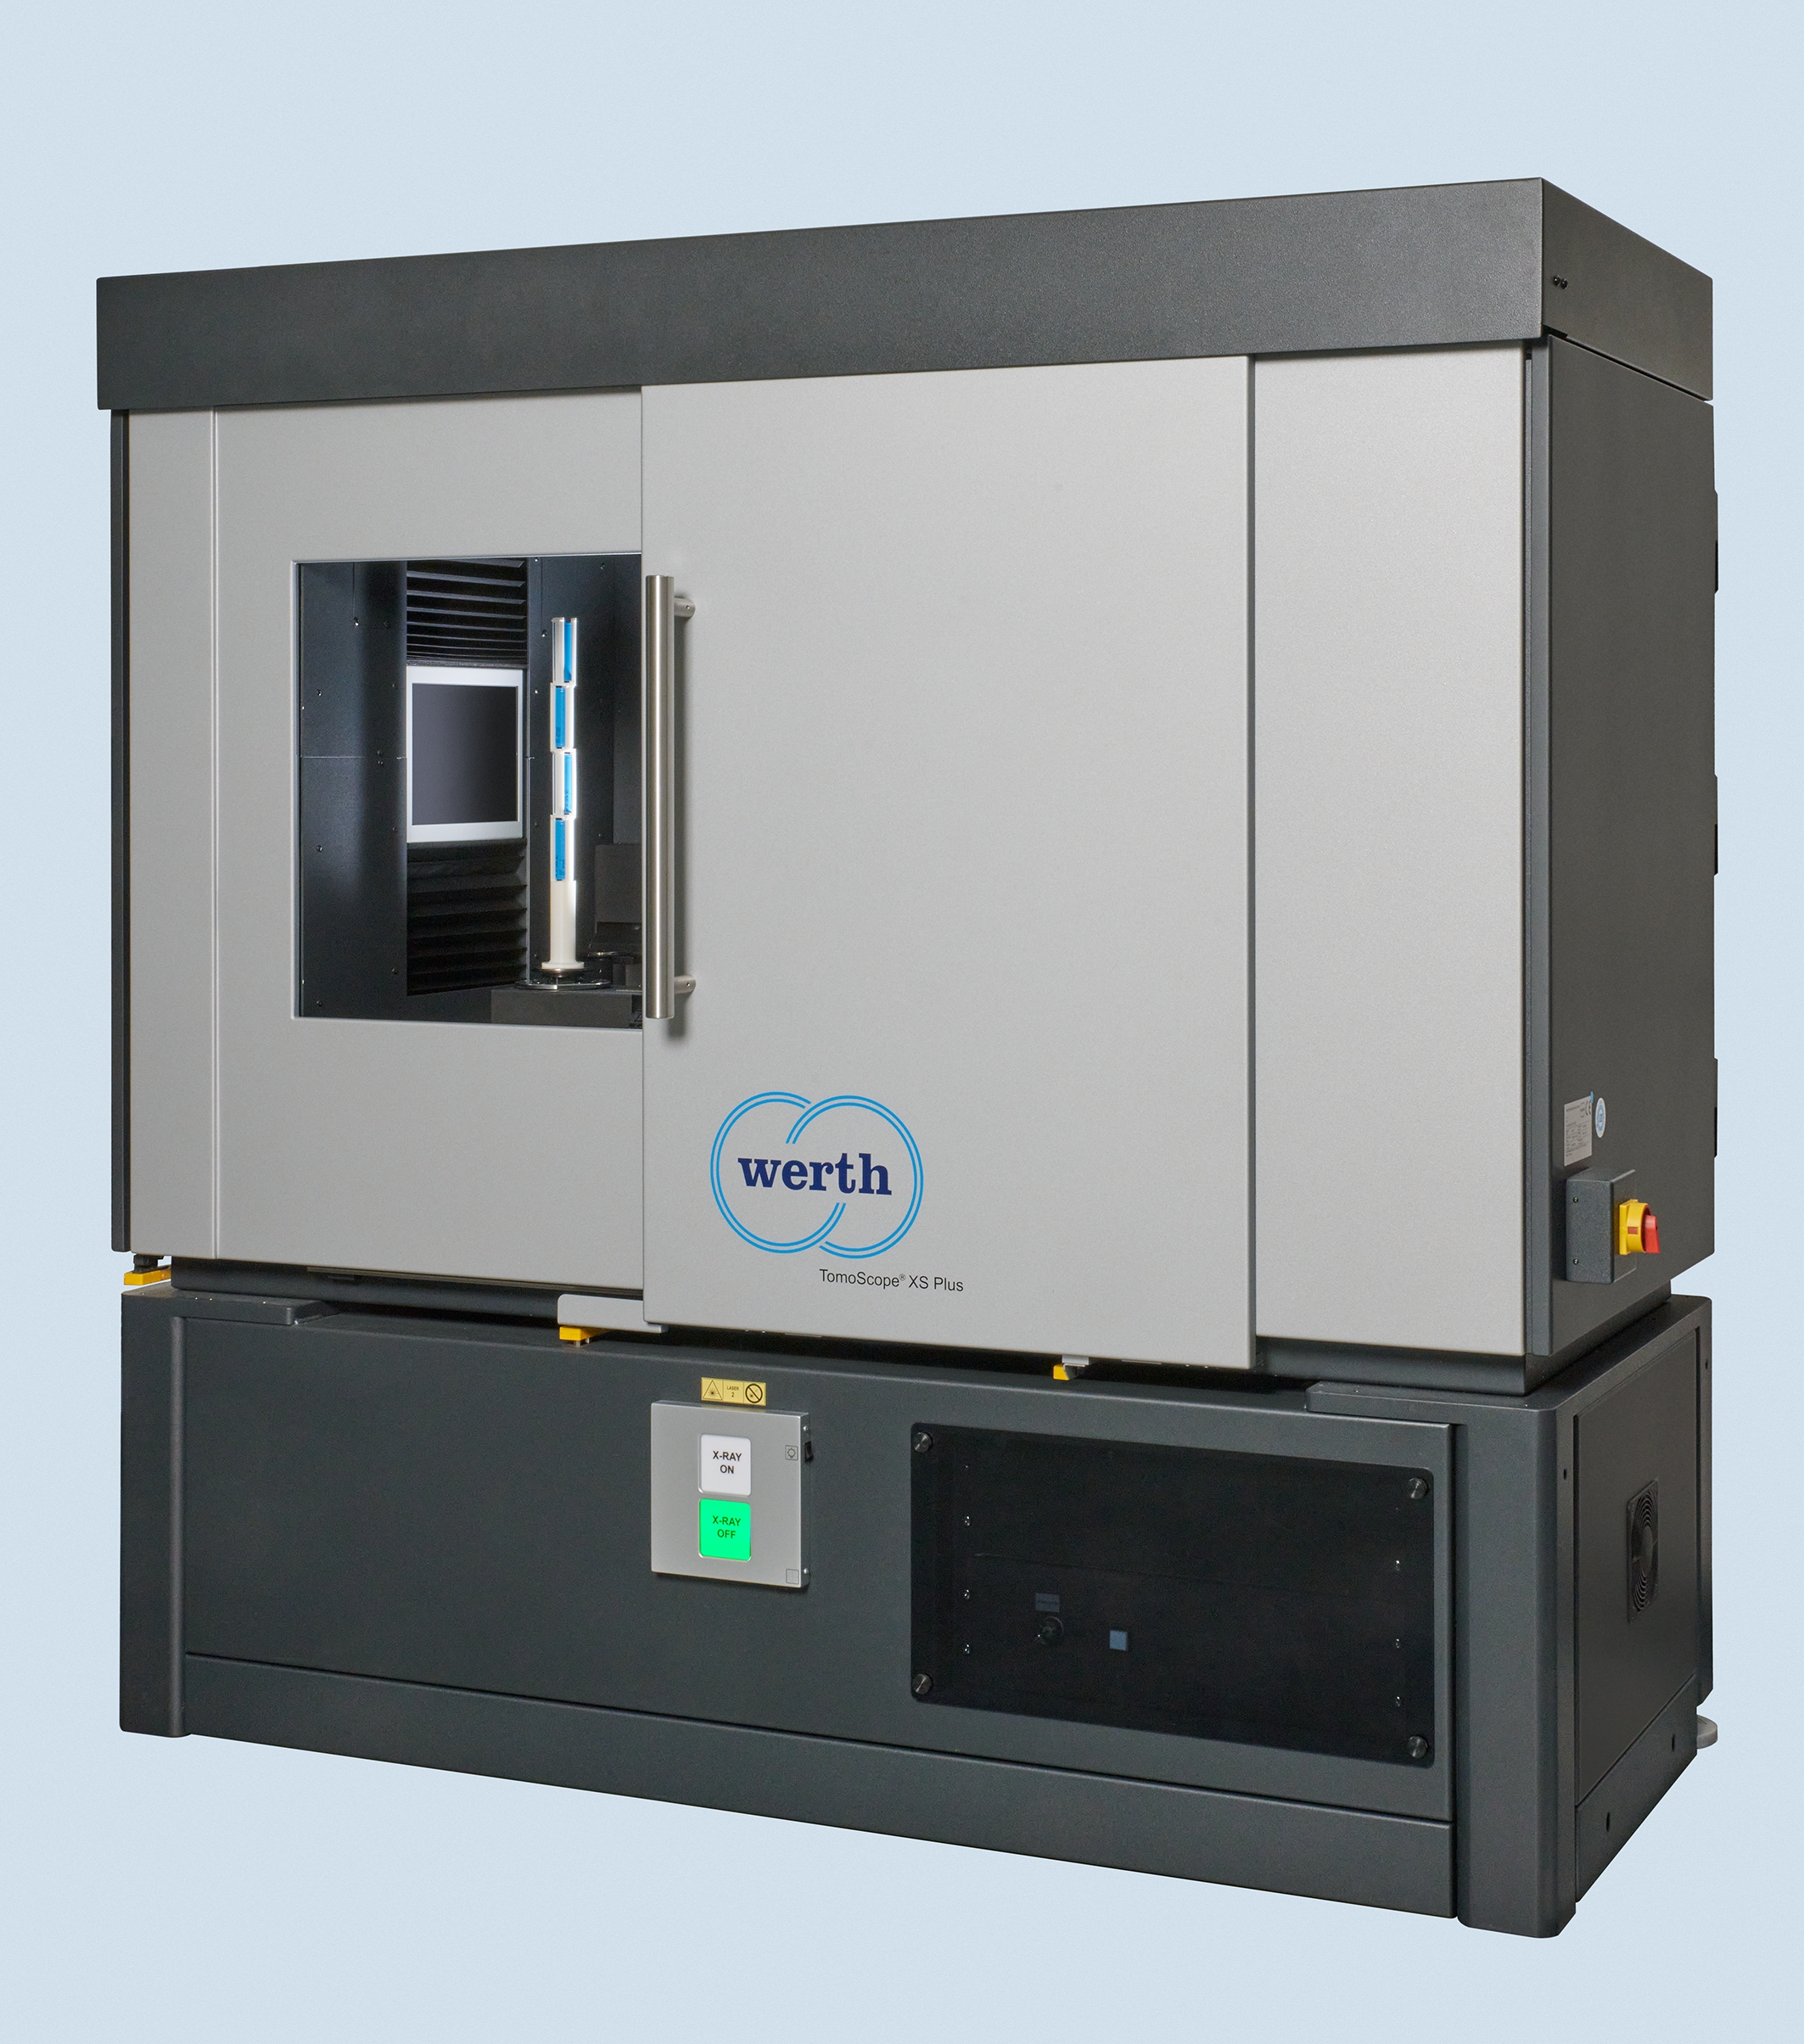
MDR und QMSR fordern neben dem richtigen Messen vor allem Nachvollziehbarkeit: Wer hat wann, was, womit und mit welchem Ergebnis gemessen? Bei den TomoScope-Geräten übernimmt mit WinWerth eine einzige Software die gesamte Kette von der Gerätesteuerung über die Rekonstruktion bis zu Auswertung und Protokoll. Diese geschlossene Messkette stellt sicher, dass der Bediener keinen Einfluss auf das Messergebnis hat. Für Audits steht die lückenlose Historie zur Verfügung. Ergänzend bietet Werth CT-KMGs mit Kalibrierung nach den Vorgaben der DAkkS an. Wie stark die Messtechnik darüber hinaus zur Wirtschaftlichkeit beiträgt, zeigt sich an drei Hebeln:
Hebel 1: Genauigkeit & nutzbare Toleranz
Nach den Entscheidungsregeln der ISO14253-1 ist die Messunsicherheit beim Konformitätsnachweis an beiden Grenzen des Toleranzbands zu berücksichtigen. Schubert: „Nur Werkstücke, deren Messwert um mehr als die Messunsicherheit innerhalb der Toleranz liegt, gelten sicher als konform.“ Als Faustregel sollte die Messunsicherheit um den Faktor 10 kleiner sein als die Toleranz: Dann steht das Toleranzband den Fertigungsmaschinen zur Verfügung und wird nicht von der Messtechnik aufgezehrt. Die TomoScope XS-Geräte gehören laut Spezifikation zu den genauesten CT-Koordinatenmessgeräten am Markt.
Hebel 2: Geschwindigkeit & Verfügbarkeit
Im fertigungsbegleitenden Einsatz ist die Geräteverfügbarkeit eng mit der Messgeschwindigkeit verbunden. Bei Spritzgussteilen für die Medizintechnik sind Strukturauflösungen von 20 bis 30µm und feiner gefordert. Die in der TomoScope XS eingesetzten HighResLonglife-Röntgenquellen (130 bis 230kV) mit Transmissionstarget ermöglichen in diesem Auflösungsbereich bis zu 5x schnellere Messungen als konventionelle Reflexionsquellen bei gleicher Auflösung. Der Wartungszyklus der HighResLonglife-Röntgenquellen beträgt zwölf Monate und fällt mit der regulären Gerätewartung zusammen. Durch den modularen Aufbau lassen sich Röntgenquelle, Detektor und deren Abstand an die Messaufgabe anpassen. Das Rekonstruktionsverfahren Werth ClearCT mit Helix-Trajektorie schließt Kegelstrahlartefakte prinzipbedingt aus. Weil damit auch große Kegelwinkel nutzbar sind, kann das Werkstück nah an die Röntgenquelle rücken. Nach dem Abstandsquadratgesetz steigt die nutzbare Strahlungsintensität, die Messzeiten verkürzen sich, und die Geräte lassen sich kompakter bauen.